Quality Control
Quality is the foundation of our export business. Our manufacturing facilities operate under certified food safety management systems, and every order passes through 21 inspection steps — from raw material screening to final packaging — before shipment.
Certifications & Compliance
Our manufacturing facilities hold comprehensive international certifications, ensuring every batch meets the highest food safety and quality standards demanded by global markets.
ISO 9001:2015
Quality Management System certification for peanut product processing. Ensures consistent quality control across all production stages.
HACCP
Hazard Analysis and Critical Control Points certification. Systematic preventive approach to food safety from biological, chemical and physical hazards.
BRCGS / BRC Food
British Retail Consortium Global Standards certification. Recognized by major retailers worldwide for food safety and quality.
Halal Certified (MUI)
Indonesian Ulema Council (MUI) Halal certification, enabling access to Muslim-majority markets across Southeast Asia and the Middle East.
ISO 45001 / OHSAS
Occupational Health and Safety management system certification, ensuring safe working conditions and continuous improvement.
SMETA Audited
Sedex Members Ethical Trade Audit, covering labor standards, health & safety, environment and business ethics for responsible sourcing.
Export Food License
Registered and filed with China Customs as an export food production enterprise, fully compliant with international export regulations.
ISO 22000
Food Safety Management System certification, integrating HACCP principles with quality management for end-to-end food safety control.
Our Certificates
Click to view full-size certificates. Manufacturer details are protected; full unredacted certificates available to serious buyers upon request.
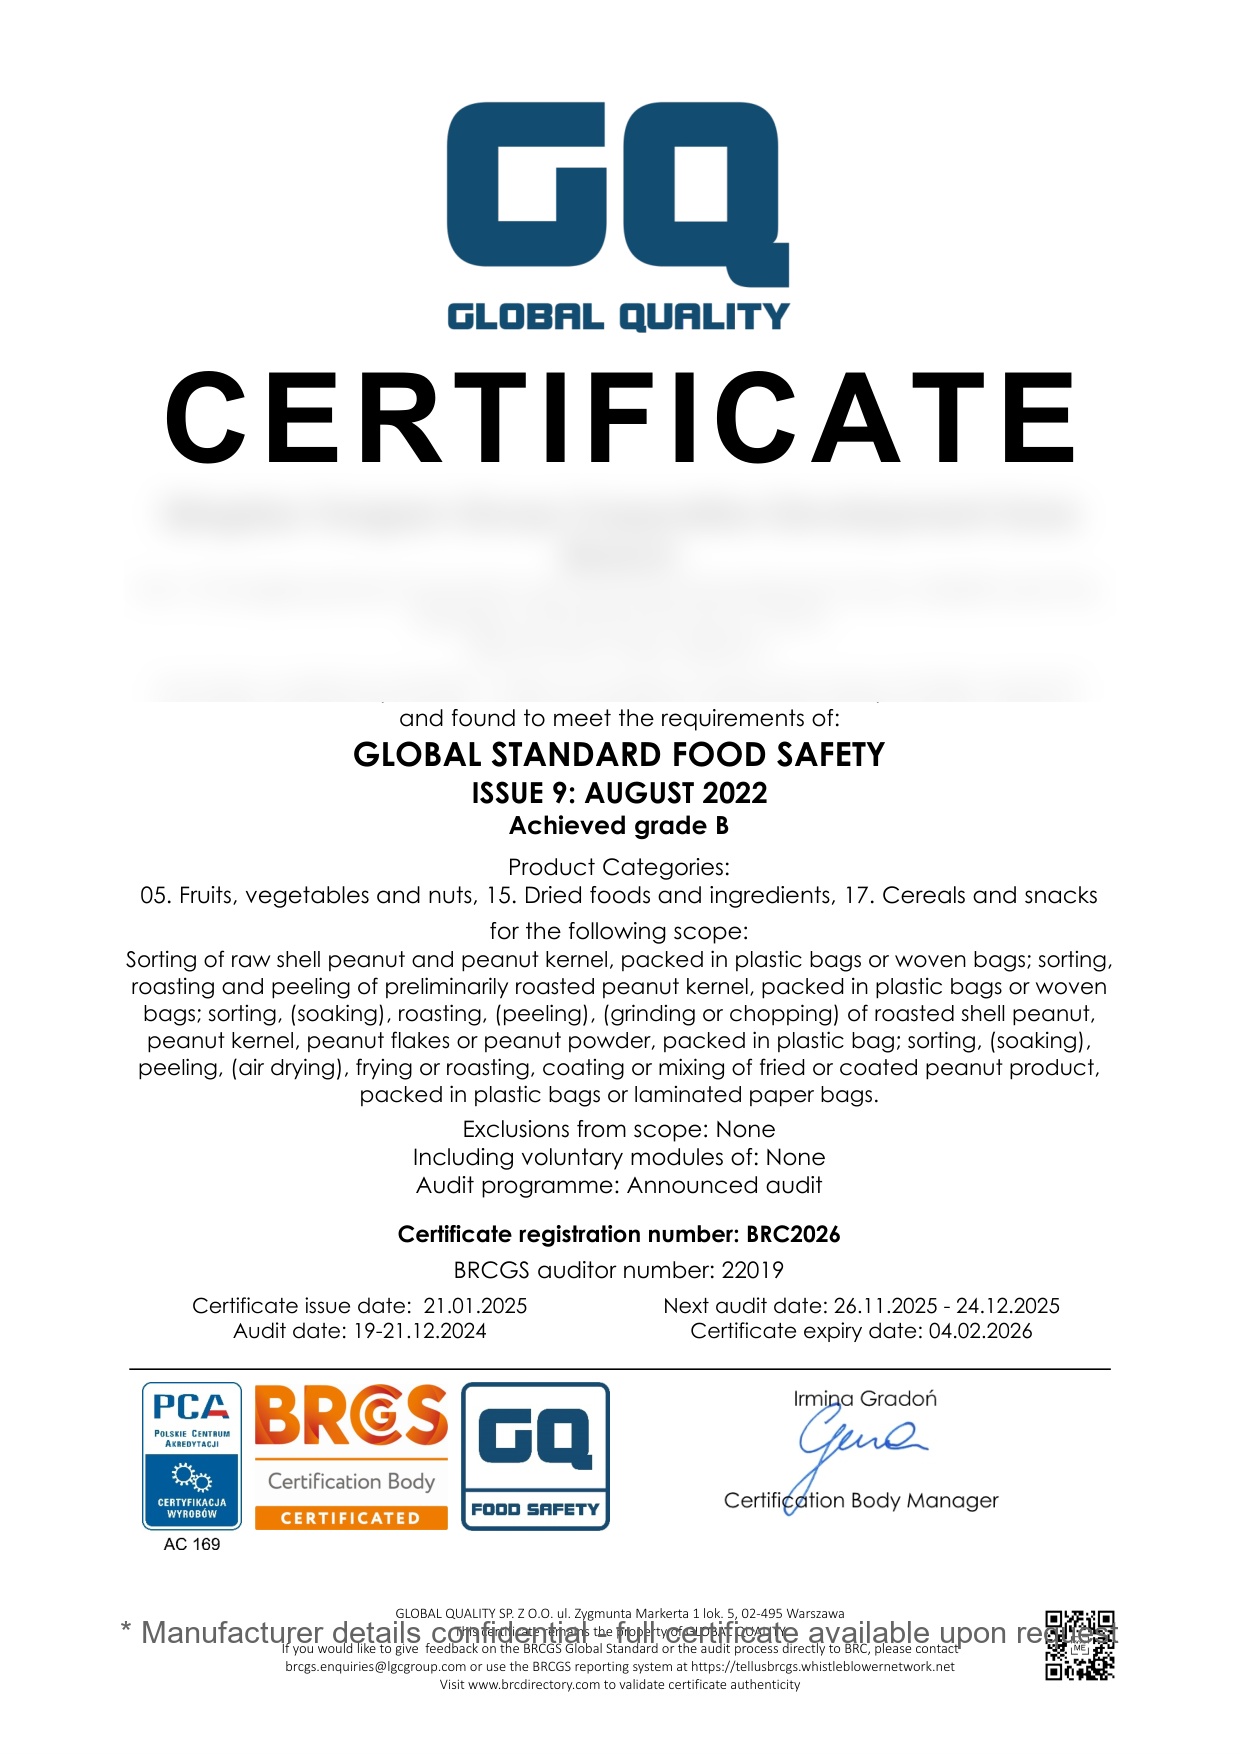

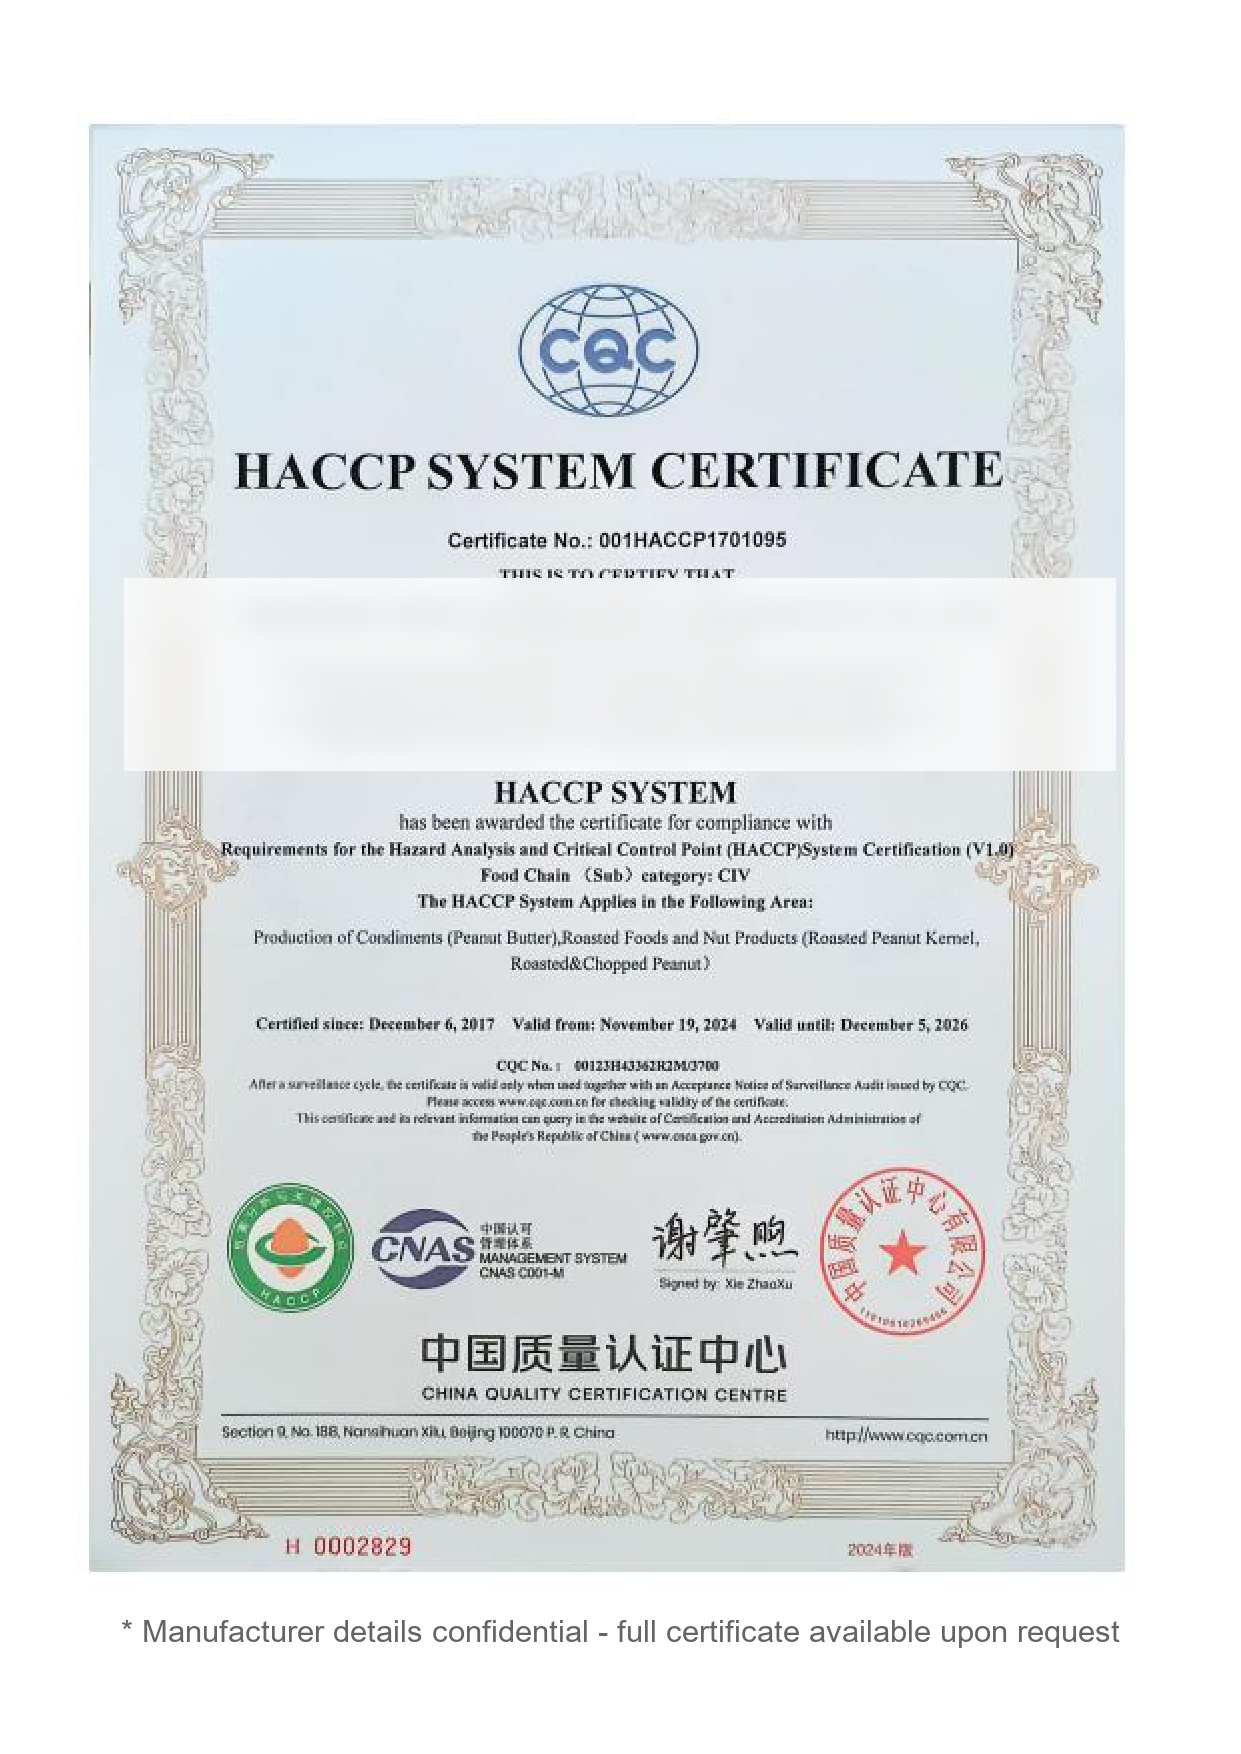
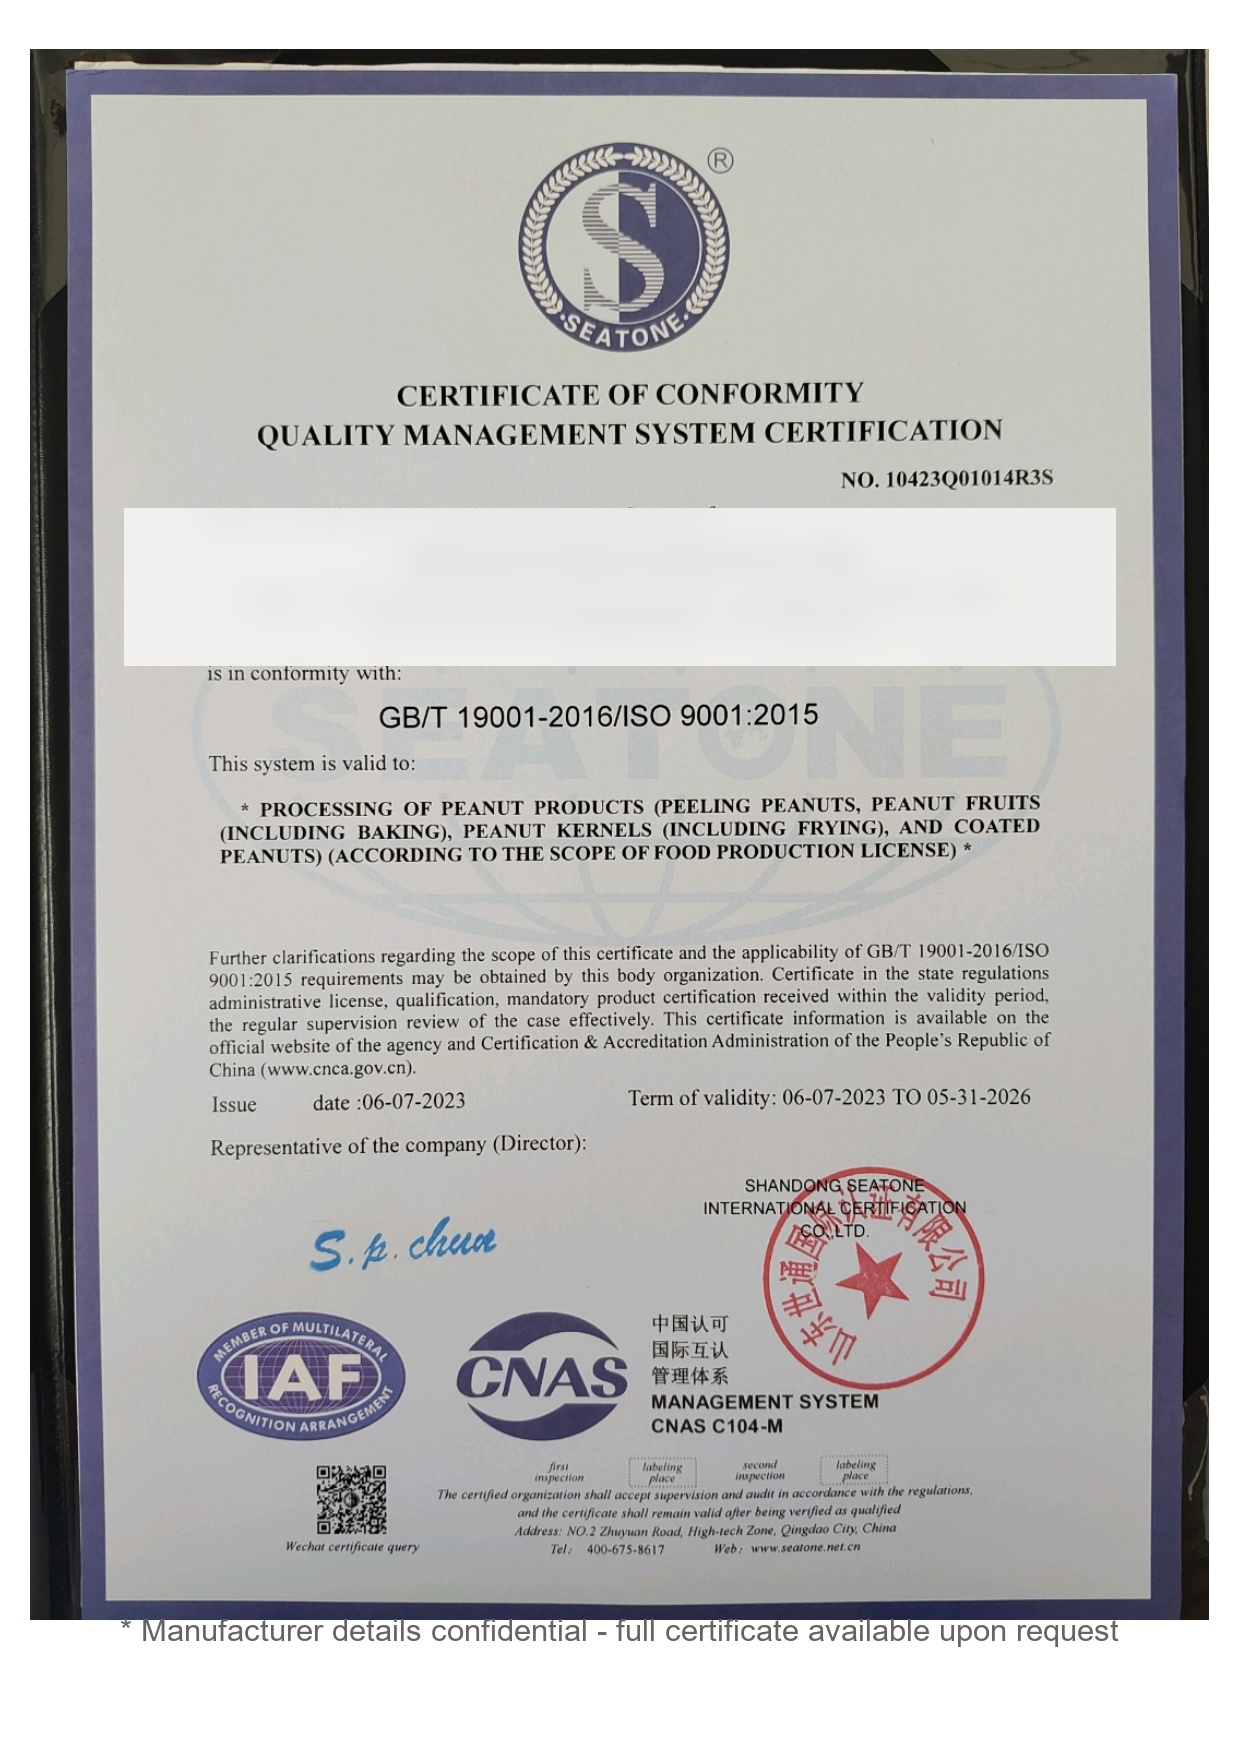
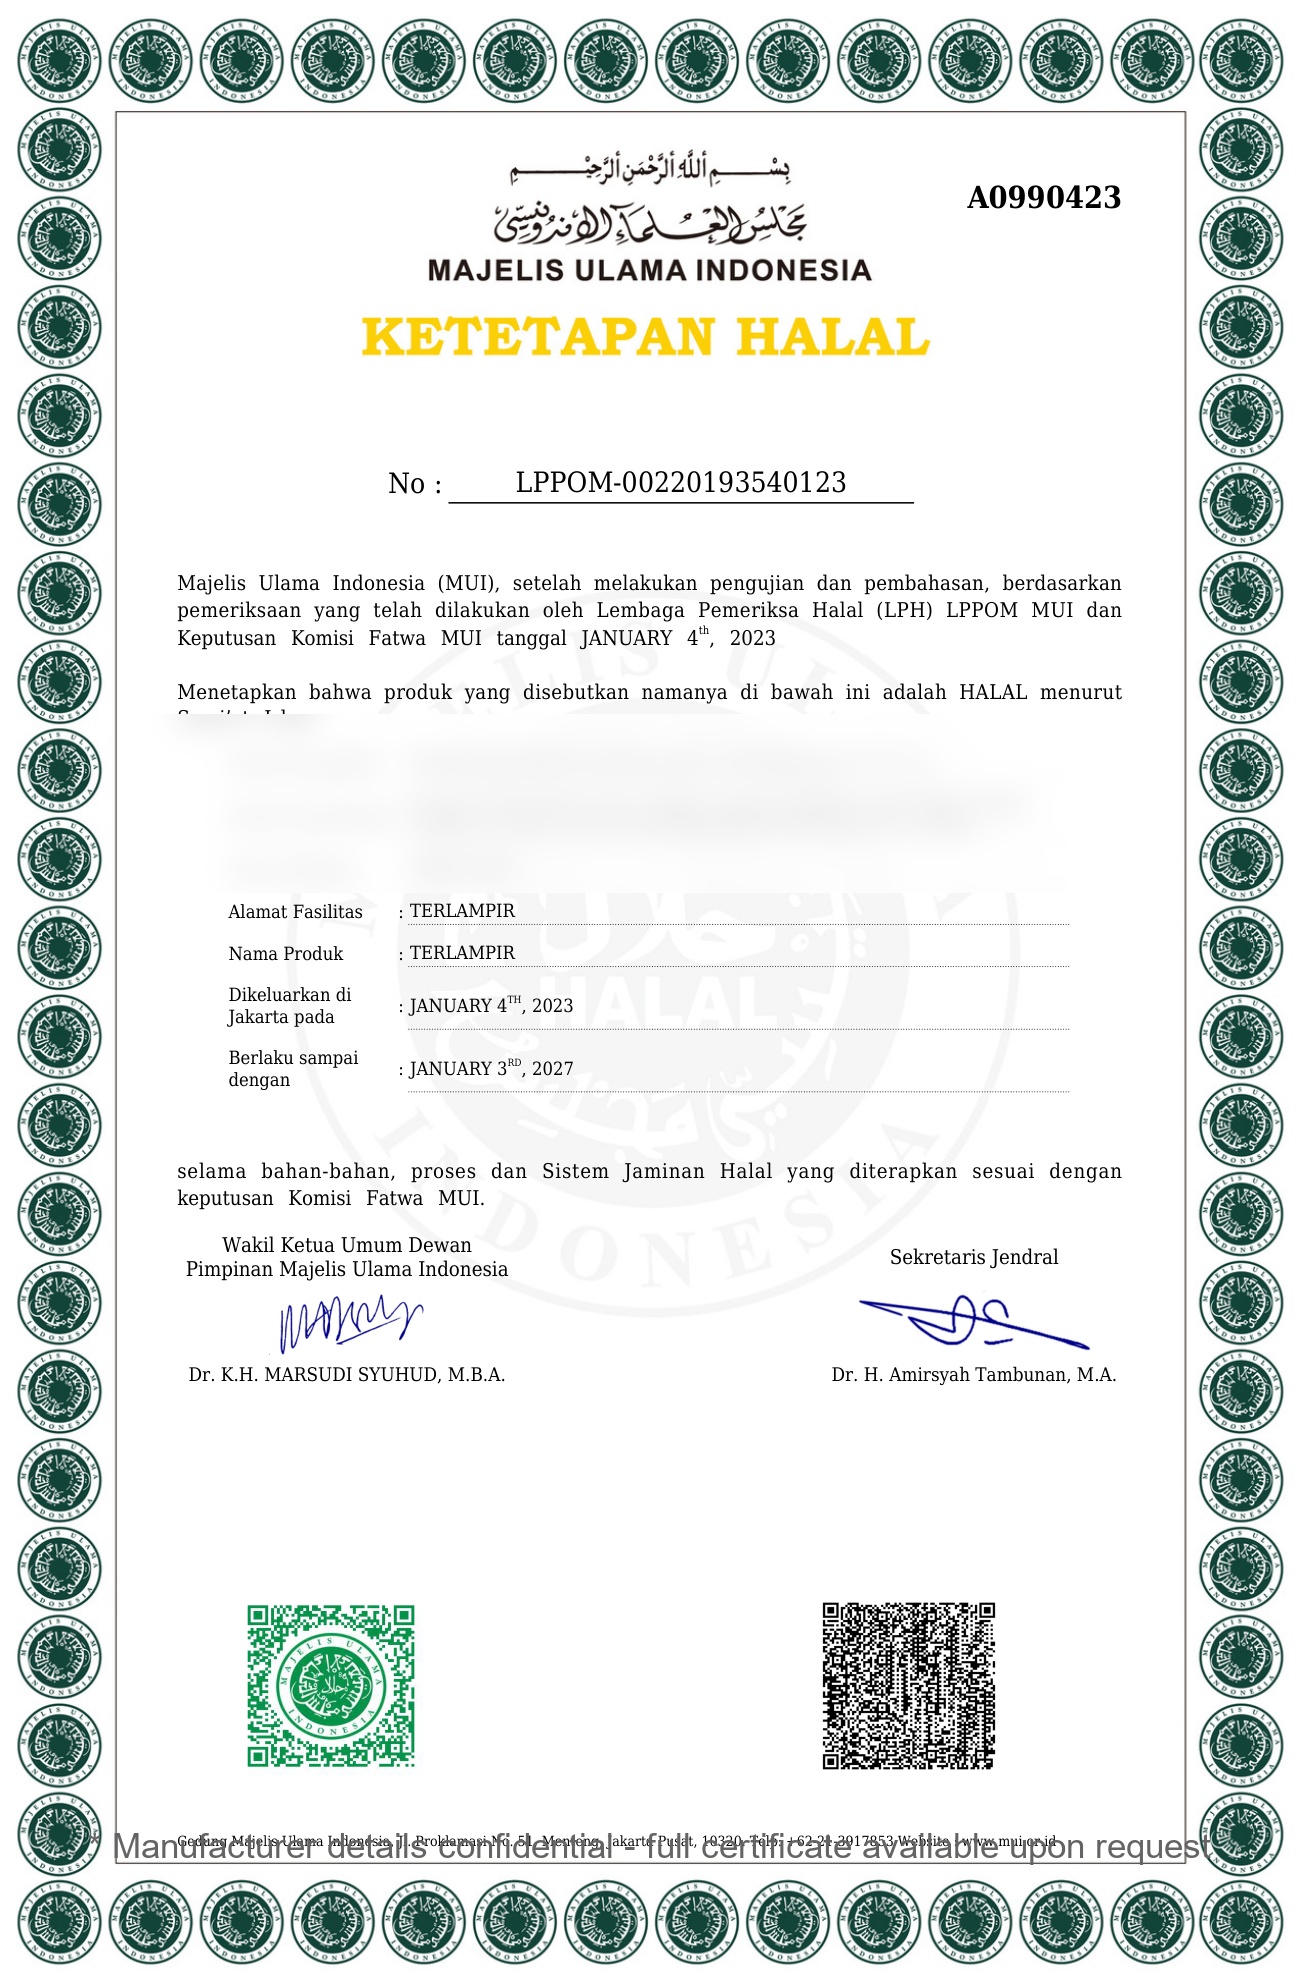
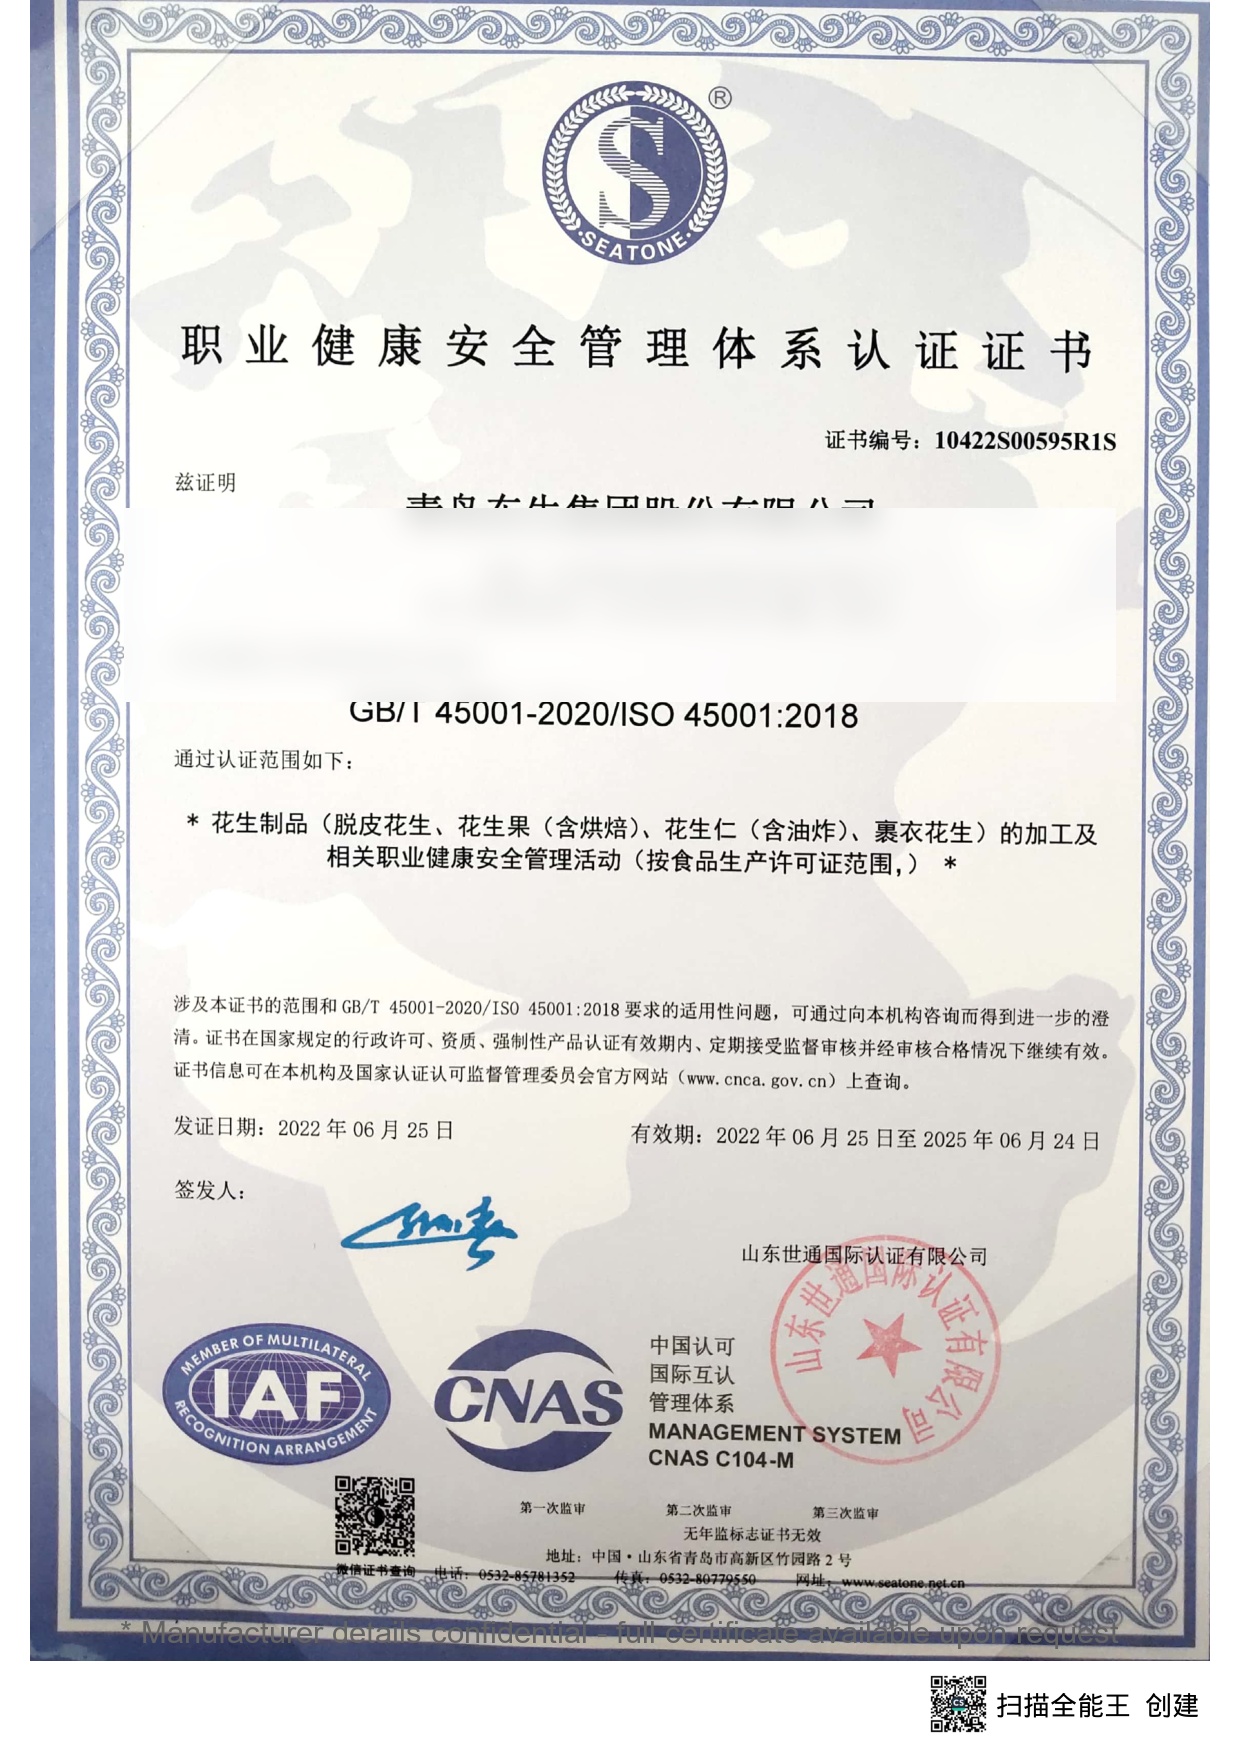
* Manufacturer names and addresses are redacted to protect our supply chain. Full unredacted certificates are available to qualified buyers during the qualification process.
Our 21-Step Quality Process
Every batch goes through a rigorous 21-step quality control process, from raw material sourcing to after-sales feedback.
Quality Control Equipment
Our facilities are equipped with advanced quality control and testing equipment to ensure consistent product quality.
Need Certificate Copies?
Full certificate copies, audit reports and product specifications are available upon request. Contact our team for detailed documentation.
Request Documents